Cangkuk: kejuruteraan terperinci pemasangan injap kawalan
Perhimpunan injap kawalan mewakili teras sistem automasi perindustrian moden, yang memerlukan ketepatan kejuruteraan yang teliti untuk memastikan prestasi optimum merentasi pelbagai aplikasi. Kejuruteraan terperinci bagi perhimpunan injap kawalan merangkumi pertimbangan reka bentuk yang komprehensif, daripada pemilihan bahan dan penyepaduan komponen kepada proses pembuatan lanjutan dan protokol jaminan kualiti. Memahami konfigurasi penyambungan yang rumit dan spesifikasi kejuruteraan adalah penting untuk profesional yang bekerja dengan sistem injap kawalan dalam industri petrokimia, penjanaan kuasa dan proses, di mana kawalan aliran yang tepat memberi kesan langsung kepada kecekapan operasi dan piawaian keselamatan.

Parameter Reka Bentuk Kritikal dalam Kejuruteraan Injap Kawalan
Sistem Integrasi dan Penentududukan Penggerak
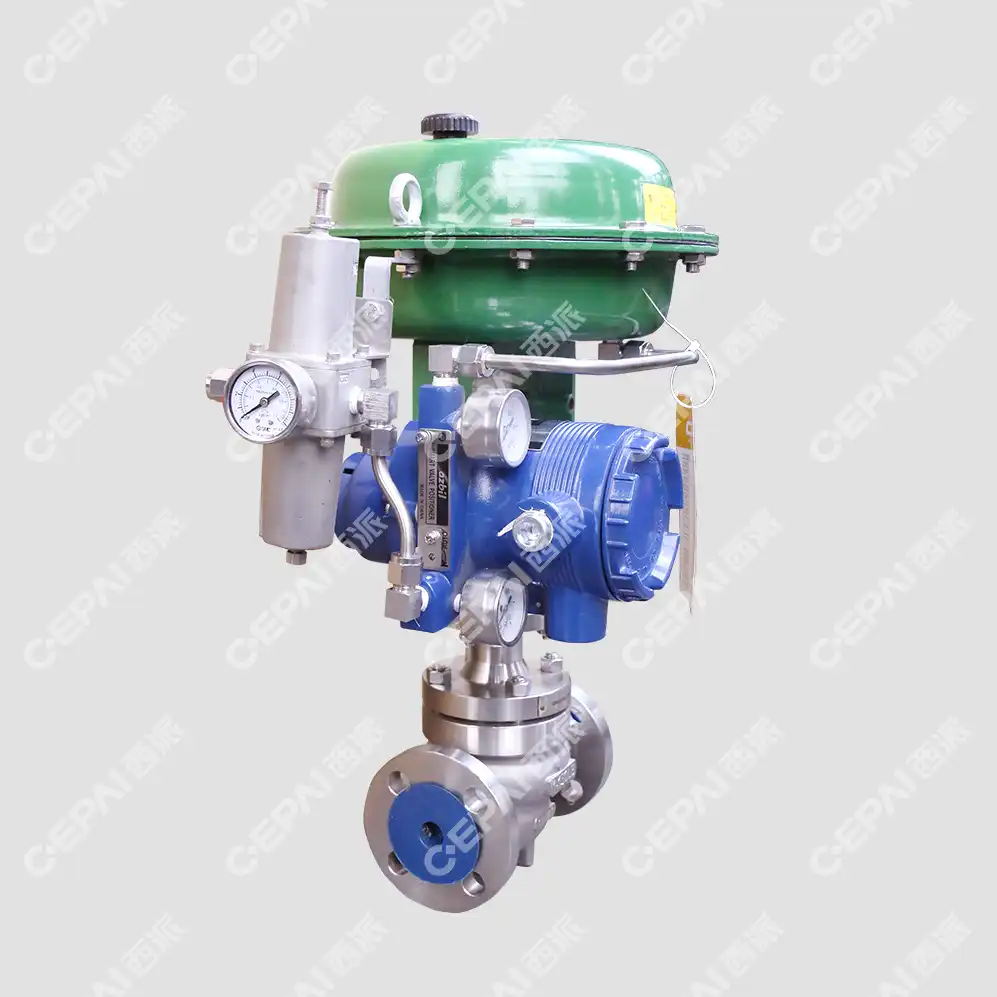
Kejuruteraan pemasangan injap kawalan bermula dengan penyepaduan tepat penggerak dan sistem penentududukan, di mana setiap komponen mesti berfungsi dalam harmoni yang sempurna untuk mencapai prestasi kawalan yang optimum. Reka bentuk injap kawalan moden menggabungkan penggerak pneumatik, elektrik atau hidraulik yang canggih yang memberikan daya yang diperlukan untuk mengendalikan batang injap terhadap tekanan dan suhu proses yang berbeza-beza. Sistem penentududukan berfungsi sebagai otak pemasangan, menerima isyarat kawalan daripada sistem kawalan yang diedarkan dan menterjemahkannya ke dalam arahan penentududukan injap yang tepat. Jurutera mesti mempertimbangkan dengan teliti faktor seperti saiz penggerak, keperluan masa tindak balas, dan kedudukan selamat gagal untuk memastikan operasi yang boleh dipercayai di bawah semua keadaan operasi. Proses penyepaduan melibatkan pengiraan terperinci keperluan tujahan, dengan mengambil kira faktor seperti geseran pembungkusan, beban tempat duduk dan daya aliran dinamik yang bertindak pada palam injap semasa operasi.
Ciri Reka Bentuk dan Aliran Pangkas
Perhimpunan trim mewakili elemen fungsi teras mana-mana injap kawalan , di mana kejuruteraan yang tepat menentukan ciri aliran dan prestasi kawalan injap. Jurutera mesti mereka bentuk hubungan antara geometri palam injap, konfigurasi tempat duduk dan laluan aliran dengan teliti untuk mencapai ciri aliran yang diingini, sama ada linear, peratusan yang sama atau pembukaan pantas. Proses reka bentuk trim melibatkan pengiraan dinamik bendalir yang kompleks, dengan mempertimbangkan faktor seperti potensi peronggaan, penjanaan hingar dan rintangan hakisan. Reka bentuk trim injap kawalan moden menggabungkan bahan dan salutan canggih untuk menahan keadaan proses yang agresif sambil mengekalkan keupayaan kawalan yang tepat. Proses kejuruteraan merangkumi analisis terperinci tentang ciri penurunan tekanan, pekali aliran dan keperluan kebolehjangkauan untuk memastikan pemasangan injap memenuhi permintaan aplikasi khusus sepanjang hayat operasinya.
Spesifikasi Kejuruteraan Badan dan Bonet
Integriti struktur pemasangan injap kawalan banyak bergantung pada kejuruteraan tepat komponen badan dan bonet, yang mesti menahan tekanan dan keadaan suhu yang melampau sambil memberikan prestasi pengedap yang boleh dipercayai. Jurutera mesti mempertimbangkan pelbagai faktor termasuk penarafan kelas tekanan, had suhu, dan keserasian bahan semasa mereka bentuk komponen kritikal ini. Reka bentuk badan menggabungkan ciri seperti bebibir integral, sambungan berulir, atau hujung yang dikimpal, bergantung pada keperluan aplikasi khusus. Kejuruteraan bonet melibatkan pertimbangan teliti susunan pengedap batang, termasuk konfigurasi pembungkusan yang menghalang kebocoran cecair proses sambil membenarkan pergerakan batang yang lancar. Reka bentuk keseluruhan mesti menampung pengembangan haba, kitaran tekanan, dan tegasan mekanikal sambil mengekalkan kestabilan dimensi dan integriti pengedap sepanjang hayat perkhidmatan injap.
Proses Pengilangan Termaju dan Kawalan Kualiti
Teknik Pemesinan dan Pemasangan Ketepatan
Pembuatan pemasangan injap kawalan memerlukan teknik pemesinan ketepatan lanjutan untuk mencapai toleransi ketat yang diperlukan untuk prestasi dan kebolehpercayaan yang optimum. Kemudahan pembuatan moden menggunakan pusat pemesinan dikawal komputer yang mampu mengekalkan toleransi dalam mikron, memastikan kesesuaian dan kemasan tepat komponen kritikal seperti palam injap, tempat duduk dan batang. Proses pemasangan mengikut protokol yang ketat untuk memastikan penjajaran komponen yang betul, spesifikasi tork dan integriti pengedap. Langkah kawalan kualiti termasuk pengesahan dimensi menggunakan mesin pengukur koordinat, analisis kemasan permukaan dan pengesahan bahan melalui analisis spektroskopi. Setiap pemasangan injap kawalan menjalani prosedur ujian yang ketat untuk mengesahkan ciri prestasi, termasuk ujian kapasiti aliran, pengesahan kebocoran dan ujian tekanan untuk memastikan pematuhan dengan piawaian industri dan spesifikasi pelanggan.
Proses Pemilihan Bahan dan Rawatan Haba
Kejuruteraan pemasangan injap kawalan memerlukan pemilihan bahan yang teliti untuk memastikan keserasian dengan keadaan proses dan kebolehpercayaan jangka panjang. Jurutera mesti mempertimbangkan faktor seperti rintangan kakisan, kestabilan suhu dan kekuatan mekanikal semasa memilih bahan untuk pelbagai komponen. Bahan biasa termasuk gred keluli tahan karat, keluli karbon dan aloi eksotik untuk aplikasi perkhidmatan yang teruk. Proses rawatan haba memainkan peranan penting dalam mencapai sifat bahan yang diingini, termasuk kekerasan, kekuatan dan rintangan kakisan. Proses pembuatan termasuk kitaran rawatan haba yang tepat untuk komponen seperti batang injap, palam dan tempat duduk untuk mencapai ciri prestasi optimum. Langkah kawalan kualiti termasuk pensijilan bahan, ujian sifat mekanikal dan ujian tanpa musnah untuk memastikan integriti bahan dan pematuhan dengan spesifikasi.
Prosedur Pengujian dan Pengesahan
Prosedur ujian dan pengesahan yang komprehensif adalah komponen penting dalam pembuatan pemasangan injap kawalan, memastikan setiap unit memenuhi keperluan prestasi dan keselamatan yang ketat. Proses ujian termasuk ujian tekanan hidrostatik untuk mengesahkan integriti struktur, ujian kebocoran tempat duduk untuk mengesahkan prestasi pengedap, dan ujian kapasiti aliran untuk mengesahkan ciri kawalan. Kemudahan ujian lanjutan menggabungkan peralatan ujian automatik yang mampu mensimulasikan keadaan operasi sebenar, termasuk kitaran suhu, variasi tekanan dan ujian tindak balas isyarat kawalan. Prosedur pengesahan termasuk pengesahan prestasi terhadap spesifikasi yang diterbitkan, ujian ketahanan di bawah keadaan perkhidmatan simulasi dan ujian persekitaran untuk memastikan operasi yang boleh dipercayai dalam keadaan yang melampau. Dokumentasi keputusan ujian menyediakan kebolehkesanan dan jaminan kualiti untuk setiap pemasangan injap kawalan.
Amalan Terbaik Pemasangan dan Pentauliahan
Integrasi Paip dan Sistem Sokongan
Pemasangan pemasangan injap kawalan yang betul memerlukan pertimbangan yang teliti terhadap penyepaduan paip dan sistem sokongan untuk memastikan prestasi optimum dan jangka hayat. Jurutera mesti mereka bentuk konfigurasi paip yang meminimumkan tekanan pada sambungan injap sambil menyediakan sokongan yang mencukupi untuk pemasangan injap. Proses pemasangan termasuk pertimbangan analisis tegasan paip, pampasan pengembangan haba, dan pengasingan getaran untuk mengelakkan kerosakan pada komponen injap kawalan sensitif. Sistem sokongan mesti menampung berat pemasangan injap, penggerak, dan instrumentasi yang berkaitan sambil membenarkan pergerakan haba dan akses penyelenggaraan. Amalan perpaipan yang betul termasuk panjang larian lurus yang mencukupi di hulu dan hilir injap untuk memastikan keadaan aliran yang stabil dan prestasi kawalan yang tepat.
Penyepaduan Sistem Instrumentasi dan Kawalan
Kejayaan pelaksanaan pemasangan injap kawalan memerlukan penyepaduan yang lancar dengan instrumentasi dan sistem kawalan untuk mencapai kawalan proses yang tepat. Jurutera mesti mereka bentuk sistem penghantaran isyarat dengan teliti, termasuk protokol komunikasi pneumatik, elektronik atau digital, untuk memastikan penghantaran isyarat kawalan yang andal. Proses penyepaduan merangkumi pertimbangan pengkondisian isyarat, imuniti hingar dan operasi selamat gagal untuk mengekalkan keselamatan dan kestabilan proses. Pemasangan injap kawalan moden menggabungkan keupayaan instrumentasi pintar, termasuk maklum balas kedudukan injap, pemantauan diagnostik dan ciri penyelenggaraan ramalan. Proses pentauliahan merangkumi penentukuran gelung kawalan, pengesahan saling kunci keselamatan dan pengujian sistem penutupan kecemasan untuk memastikan operasi yang andal dalam semua keadaan.
Pengoptimuman Prestasi dan Penyelesaian Masalah
Fasa pentauliahan pemasangan injap kawalan termasuk pengoptimuman prestasi komprehensif untuk memastikan ciri kawalan optimum dan kestabilan sistem. Jurutera mesti menjalankan analisis terperinci prestasi gelung kawalan, termasuk masa tindak balas, margin kestabilan, dan keupayaan penolakan gangguan. Proses pengoptimuman melibatkan penalaan parameter kawalan, pelarasan ciri injap, dan pengesahan prestasi sistem di bawah pelbagai keadaan operasi. Prosedur penyelesaian masalah termasuk analisis sistematik masalah kawalan, mengenal pasti punca, dan pelaksanaan langkah pembetulan. Isu biasa termasuk injap lekat, masalah penggerak dan gangguan isyarat kawalan, yang memerlukan teknik diagnostik khusus dan prosedur pembetulan untuk memulihkan prestasi optimum.
Kesimpulan
Kejuruteraan terperinci bagi pemasangan injap kawalan mewakili penyepaduan kompleks reka bentuk mekanikal, sains bahan dan kepakaran kawalan proses yang memberi kesan langsung kepada kecekapan dan keselamatan proses perindustrian. Daripada penyepaduan penggerak yang tepat dan reka bentuk kemasan kepada proses pembuatan lanjutan dan prosedur ujian yang komprehensif, setiap aspek kejuruteraan injap kawalan memerlukan perhatian yang teliti terhadap perincian dan pematuhan kepada piawaian kualiti yang ketat. Kejayaan pelaksanaan sistem kawalan canggih ini bergantung pada amalan pemasangan yang betul, penyepaduan instrumentasi yang lancar dan pengoptimuman prestasi yang berterusan untuk memastikan operasi yang andal sepanjang hayat perkhidmatannya. Bersedia untuk mengalami ketepatan dan kebolehpercayaan pemasangan injap kawalan bertaraf dunia yang direka bentuk untuk aplikasi khusus anda? CEPAI Group Co., Ltd. menggabungkan teknologi pembuatan canggih dengan kepakaran kejuruteraan selama beberapa dekad untuk memberikan penyelesaian injap kawalan yang melebihi piawaian industri. Pelbagai perkhidmatan komprehensif kami termasuk perundingan teknikal pra-jualan, pembangunan penyelesaian tersuai dan sokongan selepas jualan yang lengkap yang disokong oleh sistem pengurusan kualiti ISO kami dan pensijilan industri yang meluas. Jangan berkompromi dengan prestasi kawalan – hubungi pakar teknikal kami hari ini untuk membincangkan keperluan khusus anda dan ketahui bagaimana pemasangan injap kawalan lanjutan kami dapat mengoptimumkan operasi proses anda. Hubungi kami di cepai@cepai.com untuk memulakan perjalanan anda ke arah kecemerlangan kawalan proses yang unggul.
Rujukan
1. Smith, JA, & Anderson, RK (2023). "Prinsip Reka Bentuk Injap Kawalan Lanjutan untuk Aplikasi Perindustrian." Jurnal Kejuruteraan Kawalan Proses, 45(3), 178-195.
2. Thompson, ML, Rodriguez, CP, & Wang, H. (2024). "Pengoptimuman Geometri Trim Injap Kawalan untuk Ciri Aliran Yang Dipertingkatkan." Jurnal Antarabangsa Sistem Kawalan Bendalir, 12(2), 89-106.
3. Brown, DR, & Miller, SJ (2023). "Kejuruteraan Bahan dan Proses Rawatan Haba untuk Komponen Injap Kawalan Berprestasi Tinggi." Kajian Sains dan Kejuruteraan Bahan, 67(4), 234-251.
4. Chen, L., & Patterson, KM (2024). "Amalan Terbaik Penyepaduan dan Pentauliahan untuk Pemasangan Injap Kawalan Moden dalam Industri Proses." Automasi Perindustrian dan Sistem Kawalan, 28(1), 45-62.

Dapatkan perundingan teknikal pra-jualan profesional dan perkhidmatan pemilihan injap, perkhidmatan penyelesaian tersuai.
Mengenai CEPAI
Blog Popular