Prijungimai: išsami valdymo vožtuvo mazgo inžinerinė konstrukcija
Valdymo vožtuvų mazgai yra šiuolaikinių pramoninių automatizavimo sistemų pagrindas, reikalaujantis kruopštaus inžinerinio tikslumo, siekiant užtikrinti optimalų veikimą įvairiose srityse. Detalus valdymo vožtuvų mazgų projektavimas apima išsamius projektavimo aspektus – nuo medžiagų parinkimo ir komponentų integravimo iki pažangių gamybos procesų ir kokybės užtikrinimo protokolų. Sudėtingų prijungimo konfigūracijų ir inžinerinių specifikacijų supratimas yra labai svarbus specialistams, dirbantiems su valdymo vožtuvų sistemomis naftos chemijos, elektros energijos gamybos ir procesų pramonės šakose, kur tikslus srauto valdymas tiesiogiai veikia veiklos efektyvumą ir saugos standartus.

Kritiniai valdymo vožtuvų projektavimo parametrai
Pavarų integravimo ir padėties nustatymo sistemos
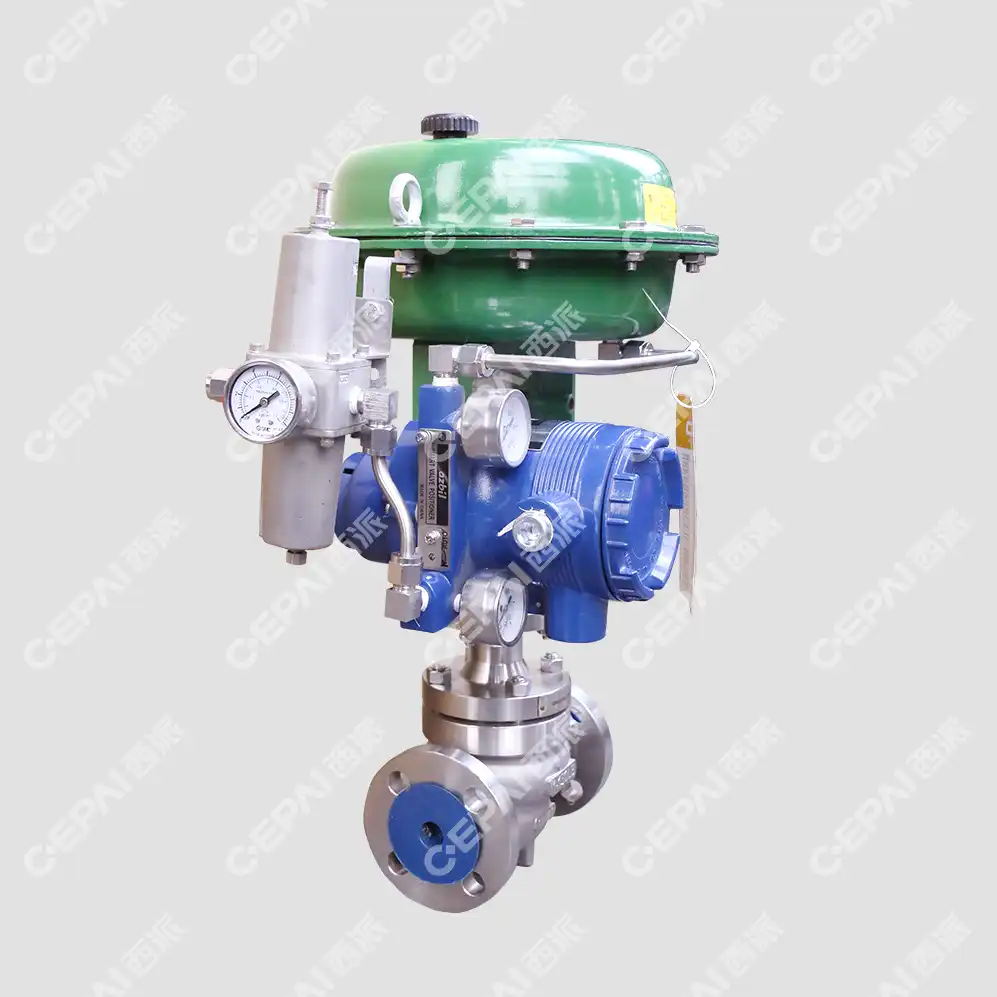
Valdymo vožtuvų mazgų projektavimas prasideda nuo tikslaus pavarų ir padėties nustatymo sistemų integravimo, kur kiekvienas komponentas turi veikti tobulai darniai, kad būtų pasiektas optimalus valdymo našumas. Šiuolaikiniuose valdymo vožtuvų projektuose naudojamos sudėtingos pneumatinės, elektrinės arba hidraulinės pavaros, kurios užtikrina reikiamą jėgą vožtuvų kotams valdyti esant kintančiam proceso slėgiui ir temperatūrai. Padėties nustatymo sistema veikia kaip mazgo smegenys, gaunanti valdymo signalus iš paskirstytų valdymo sistemų ir paverčianti juos tiksliomis vožtuvo padėties nustatymo komandomis. Inžinieriai turi atidžiai atsižvelgti į tokius veiksnius kaip pavaros dydis, atsako laiko reikalavimai ir saugus padėties nustatymas, kad būtų užtikrintas patikimas veikimas visomis eksploatavimo sąlygomis. Integravimo procesas apima išsamius traukos reikalavimų skaičiavimus, atsižvelgiant į tokius veiksnius kaip sandarinimo trintis, lizdo apkrova ir dinaminės srauto jėgos, kurios veikia vožtuvo kamštį eksploatacijos metu.
Apdailos konstrukcija ir srauto charakteristikos
Sklendės mazgas yra pagrindinis bet kurio valdymo vožtuvo funkcinis elementas , kur tiksli inžinerija lemia vožtuvo srauto charakteristikas ir valdymo našumą. Inžinieriai turi kruopščiai suprojektuoti vožtuvo uždorio geometrijos, lizdo konfigūracijos ir srauto praėjimo santykį, kad pasiektų norimas srauto charakteristikas – linijines, vienodo procento ar greito atidarymo. Sklendės projektavimo procesas apima sudėtingus skysčių dinamikos skaičiavimus, atsižvelgiant į tokius veiksnius kaip kavitacijos potencialas, triukšmo generavimas ir atsparumas erozijai. Šiuolaikinėse valdymo vožtuvų sklendės konstrukcijose naudojamos pažangios medžiagos ir dangos, kad būtų atlaikytos agresyvios proceso sąlygos, kartu išlaikant tikslias valdymo galimybes. Inžinerijos procesas apima išsamią slėgio kritimo charakteristikų, srauto koeficientų ir diapazono reikalavimų analizę, siekiant užtikrinti, kad vožtuvo mazgas atitiktų konkrečius taikymo reikalavimus per visą jo eksploatavimo laiką.
Kėbulo ir variklio dangčio inžinerijos specifikacijos
Valdymo vožtuvų mazgų konstrukcinis vientisumas labai priklauso nuo tikslaus korpuso ir gaubto komponentų projektavimo, kurie turi atlaikyti ekstremalias slėgio ir temperatūros sąlygas, kartu užtikrindami patikimą sandarumą. Projektuodami šiuos svarbius komponentus, inžinieriai turi atsižvelgti į įvairius veiksnius, įskaitant slėgio klasių įvertinimus, temperatūros ribas ir medžiagų suderinamumą. Korpuso konstrukcijoje numatytos tokios savybės kaip integruoti flanšai, srieginės jungtys arba suvirinti galai, priklausomai nuo konkrečių taikymo reikalavimų. Gaubto konstrukcija apima kruopštų koto sandarinimo išdėstymo, įskaitant tarpinių konfigūracijas, kurios apsaugo nuo proceso skysčio nuotėkio, kartu užtikrindamos sklandų koto judėjimą, aspektą. Bendra konstrukcija turi atsižvelgti į šiluminį plėtimąsi, slėgio ciklą ir mechaninius įtempius, kartu išlaikant matmenų stabilumą ir sandarumo vientisumą per visą vožtuvo eksploatavimo laiką.
Pažangūs gamybos procesai ir kokybės kontrolė
Tikslaus apdirbimo ir surinkimo technikos
Valdymo vožtuvų mazgų gamybai reikalingos pažangios tiksliojo apdirbimo technologijos, kad būtų pasiekti griežti tolerancijos nuokrypiai, būtini optimaliam našumui ir patikimumui. Šiuolaikinėse gamybos įmonėse naudojami kompiuteriu valdomi apdirbimo centrai, galintys išlaikyti tolerancijas mikronų tikslumu, užtikrinant tikslų svarbių komponentų, tokių kaip vožtuvų kamščiai, lizdai ir kotai, pritaikymą ir apdailą. Surinkimo procesas vyksta laikantis griežtų protokolų, siekiant užtikrinti tinkamą komponentų suderinimą, sukimo momento specifikacijas ir sandarumo vientisumą. Kokybės kontrolės priemonės apima matmenų patikrinimą naudojant koordinatines matavimo mašinas, paviršiaus apdailos analizę ir medžiagų patikrinimą spektroskopine analize. Kiekvienas valdymo vožtuvų mazgas yra griežtai bandomas, siekiant patikrinti eksploatacines charakteristikas, įskaitant srauto pralaidumo bandymą, nuotėkio bandymą ir slėgio bandymą, siekiant užtikrinti atitiktį pramonės standartams ir klientų specifikacijoms.
Medžiagų parinkimas ir terminio apdorojimo procesai
Valdymo vožtuvų mazgų projektavimas reikalauja kruopštaus medžiagų pasirinkimo, siekiant užtikrinti suderinamumą su proceso sąlygomis ir ilgalaikį patikimumą. Rinkdamiesi įvairių komponentų medžiagas, inžinieriai turi atsižvelgti į tokius veiksnius kaip atsparumas korozijai, temperatūros stabilumas ir mechaninis stiprumas. Įprastos medžiagos yra nerūdijančio plieno rūšys, anglinis plienas ir egzotiniai lydiniai, skirti sudėtingoms eksploatavimo sąlygoms. Terminio apdorojimo procesai atlieka labai svarbų vaidmenį siekiant norimų medžiagų savybių, įskaitant kietumą, stiprumą ir atsparumą korozijai. Gamybos procesas apima tikslius terminio apdorojimo ciklus tokiems komponentams kaip vožtuvų kotai, kamščiai ir lizdai, siekiant optimalių eksploatacinių savybių. Kokybės kontrolės priemonės apima medžiagų sertifikavimą, mechaninių savybių bandymus ir neardomuosius bandymus, siekiant užtikrinti medžiagų vientisumą ir atitiktį specifikacijoms.
Testavimo ir patvirtinimo procedūros
Išsamios bandymų ir patvirtinimo procedūros yra esminiai valdymo vožtuvų mazgų gamybos komponentai, užtikrinantys, kad kiekvienas mazgas atitiktų griežtus eksploatacinius ir saugos reikalavimus. Bandymo procesas apima hidrostatinio slėgio bandymą, siekiant patikrinti konstrukcijos vientisumą, lizdo nuotėkio bandymą, siekiant patvirtinti sandarumo charakteristikas, ir srauto pralaidumo bandymą, siekiant patvirtinti valdymo charakteristikas. Pažangiose bandymų laboratorijose naudojama automatizuota bandymų įranga, galinti imituoti faktines eksploatavimo sąlygas, įskaitant temperatūros ciklą, slėgio svyravimus ir valdymo signalo atsako bandymus. Patvirtinimo procedūros apima eksploatacinių savybių patikrinimą pagal paskelbtas specifikacijas, ištvermės bandymus imituojamomis eksploatavimo sąlygomis ir aplinkos bandymus, siekiant užtikrinti patikimą veikimą ekstremaliomis sąlygomis. Bandymų rezultatų dokumentavimas užtikrina kiekvieno valdymo vožtuvų mazgo atsekamumą ir kokybės užtikrinimą.
Geriausia įrengimo ir paleidimo praktika
Vamzdynų integravimo ir atramų sistemos
Tinkamas valdymo vožtuvų mazgų montavimas reikalauja atidžiai apsvarstyti vamzdynų integraciją ir atramines sistemas, kad būtų užtikrintas optimalus veikimas ir ilgaamžiškumas. Inžinieriai turi suprojektuoti vamzdynų konfigūracijas, kurios sumažintų vožtuvų jungčių įtempimą, kartu užtikrindamos tinkamą vožtuvo mazgo atramą. Montavimo procesas apima vamzdžių įtempių analizės, šiluminio plėtimosi kompensavimo ir vibracijos izoliacijos įvertinimą, kad būtų išvengta jautrių valdymo vožtuvo komponentų pažeidimų. Atraminės sistemos turi atlaikyti vožtuvo mazgo, pavaros ir susijusios įrangos svorį, kartu užtikrindamos šiluminį judėjimą ir prieigą prie techninės priežiūros. Tinkama vamzdynų praktika apima pakankamą tiesios atkarpos ilgį prieš ir pasroviui nuo vožtuvo, kad būtų užtikrintos stabilios srauto sąlygos ir tikslus valdymo veikimas.
Instrumentinės ir valdymo sistemos integracija
Norint sėkmingai įdiegti valdymo vožtuvų mazgus, reikia sklandžiai integruoti juos su matavimo ir valdymo sistemomis, kad būtų pasiektas tikslus proceso valdymas. Inžinieriai turi kruopščiai suprojektuoti signalų perdavimo sistemas, įskaitant pneumatinius, elektroninius ar skaitmeninius ryšio protokolus, kad būtų užtikrintas patikimas valdymo signalo perdavimas. Integravimo procesas apima signalo apdorojimo, atsparumo trikdžiams ir saugaus veikimo įvertinimą, siekiant išlaikyti proceso saugą ir stabilumą. Šiuolaikiniai valdymo vožtuvų mazgai apima išmaniąsias matavimo priemones, įskaitant vožtuvo padėties grįžtamąjį ryšį, diagnostinį stebėjimą ir nuspėjamosios priežiūros funkcijas. Paleidimo procesas apima valdymo kilpų kalibravimą, saugos blokatorių patikrinimą ir avarinio išjungimo sistemų bandymą, siekiant užtikrinti patikimą veikimą visomis sąlygomis.
Našumo optimizavimas ir trikčių šalinimas
Valdymo vožtuvų mazgų paleidimo etapas apima išsamų našumo optimizavimą, siekiant užtikrinti optimalias valdymo charakteristikas ir sistemos stabilumą. Inžinieriai turi atlikti išsamią valdymo grandinės našumo analizę, įskaitant atsako laiką, stabilumo ribas ir trikdžių šalinimo galimybes. Optimizavimo procesas apima valdymo parametrų derinimą, vožtuvo charakteristikų reguliavimą ir sistemos veikimo patikrinimą įvairiomis eksploatavimo sąlygomis. Trikčių šalinimo procedūros apima sistemingą valdymo problemų analizę, pagrindinių priežasčių nustatymą ir taisomųjų priemonių įgyvendinimą. Dažnos problemos yra vožtuvo strigimas, pavaros problemos ir valdymo signalo trukdžiai, kuriems reikalingi specializuoti diagnostikos metodai ir taisymo procedūros, siekiant atkurti optimalų našumą.
Išvada
Detalus valdymo vožtuvų mazgų projektavimas yra sudėtingas mechaninio projektavimo, medžiagų mokslo ir procesų valdymo patirties integravimas, kuris tiesiogiai veikia pramoninių procesų efektyvumą ir saugą. Nuo tikslaus pavarų integravimo ir apdailos projektavimo iki pažangių gamybos procesų ir išsamių bandymo procedūrų – kiekvienas valdymo vožtuvų inžinerijos aspektas reikalauja kruopštaus dėmesio detalėms ir griežtų kokybės standartų laikymosi. Sėkmingas šių sudėtingų valdymo sistemų įdiegimas priklauso nuo tinkamos montavimo praktikos, sklandaus prietaisų integravimo ir nuolatinio našumo optimizavimo, siekiant užtikrinti patikimą veikimą visą jų eksploatavimo laiką. Pasiruošę patirti pasaulinio lygio valdymo vožtuvų mazgų, sukurtų jūsų konkrečioms reikmėms, tikslumą ir patikimumą? „CEPAI Group Co., Ltd.“ derina pažangiausias gamybos technologijas su dešimtmečių inžinerijos patirtimi, kad galėtų teikti valdymo vožtuvų sprendimus, kurie viršija pramonės standartus. Mūsų platus paslaugų spektras apima technines konsultacijas prieš pardavimą, individualių sprendimų kūrimą ir visapusišką garantinį aptarnavimą, pagrįstą mūsų ISO kokybės valdymo sistema ir išsamiais pramonės sertifikatais. Nedarykite kompromisų dėl valdymo našumo – susisiekite su mūsų technikos ekspertais šiandien, kad aptartumėte savo konkrečius reikalavimus ir sužinotumėte, kaip mūsų pažangūs valdymo vožtuvų mazgai gali optimizuoti jūsų procesų veikimą. Susisiekite su mumis adresu cepai@cepai.com ir pradėkite savo kelionę link aukščiausio lygio procesų valdymo meistriškumo.
Nuorodos
1. Smith, JA ir Anderson, RK (2023). „Pažangūs valdymo vožtuvų projektavimo principai pramoniniam naudojimui“. „Journal of Process Control Engineering“, 45(3), 178–195.
2. Thompson, ML, Rodriguez, CP ir Wang, H. (2024). „Valdymo vožtuvo geometrijos optimizavimas siekiant pagerinti srauto charakteristikas“. Tarptautinis skysčių valdymo sistemų žurnalas, 12(2), 89–106.
3. Brown, DR ir Miller, SJ (2023). „Medžiagų inžinerija ir terminio apdorojimo procesai, skirti didelio našumo valdymo vožtuvų komponentams“. Materials Science and Engineering Review, 67(4), 234–251.
4. Chen, L. ir Patterson, KM (2024). „Geriausia modernių valdymo vožtuvų mazgų integravimo ir paleidimo praktika procesų pramonėje“. Pramonės automatizavimo ir valdymo sistemos, 28(1), 45–62.

Gaukite profesionalias technines konsultacijas prieš pardavimą ir vožtuvų parinkimo paslaugas, pritaikytų sprendimų paslaugas.
Apie CEPAI
Populiarūs dienoraščiai