შეერთებები: მართვის სარქვლის შეკრების დეტალური ინჟინერია
მართვის სარქვლის შეკრებები თანამედროვე სამრეწველო ავტომატიზაციის სისტემების გულს წარმოადგენს, რომლებიც სხვადასხვა დანიშნულებით ოპტიმალური მუშაობის უზრუნველსაყოფად საინჟინრო სიზუსტეს მოითხოვს. მართვის სარქვლის შეკრებების დეტალური ინჟინერია მოიცავს დიზაინის ყოვლისმომცველ მოსაზრებებს, მასალის შერჩევიდან და კომპონენტების ინტეგრაციიდან დაწყებული, წარმოების მოწინავე პროცესებითა და ხარისხის უზრუნველყოფის პროტოკოლებით დამთავრებული. რთული შეერთების კონფიგურაციებისა და საინჟინრო სპეციფიკაციების გაგება უმნიშვნელოვანესია ნავთობქიმიურ, ელექტროენერგიის გენერაციისა და გადამამუშავებელი მრეწველობის მართვის სარქვლის სისტემებთან მომუშავე პროფესიონალებისთვის, სადაც ნაკადის ზუსტი კონტროლი პირდაპირ გავლენას ახდენს ოპერაციულ ეფექტურობასა და უსაფრთხოების სტანდარტებზე.

მართვის სარქვლის ინჟინერიაში კრიტიკული დიზაინის პარამეტრები
აქტივატორის ინტეგრაციისა და პოზიციონირების სისტემები
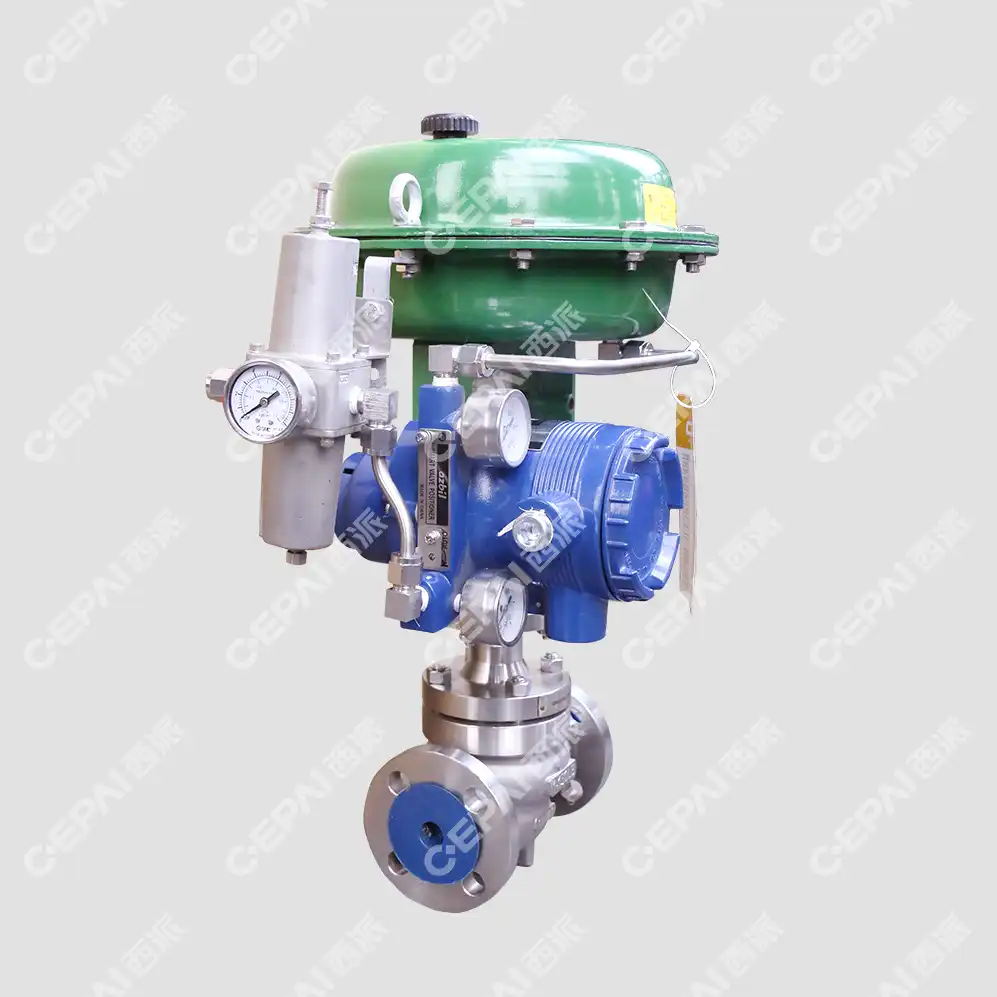
საკონტროლო სარქვლის შეკრებების ინჟინერია იწყება აქტივატორებისა და პოზიციონირების სისტემების ზუსტი ინტეგრაციით, სადაც ყველა კომპონენტი იდეალურ ჰარმონიაში უნდა მუშაობდეს ოპტიმალური მართვის მუშაობის მისაღწევად. თანამედროვე საკონტროლო სარქვლის დიზაინი მოიცავს დახვეწილ პნევმატურ, ელექტრო ან ჰიდრავლიკურ აქტივატორებს, რომლებიც უზრუნველყოფენ სარქვლის ღეროების მუშაობისთვის საჭირო ძალას სხვადასხვა პროცესის წნევისა და ტემპერატურის პირობებში. პოზიციონირების სისტემა წარმოადგენს შეკრების ტვინს, იღებს საკონტროლო სიგნალებს განაწილებული მართვის სისტემებიდან და გარდაქმნის მათ სარქვლის ზუსტი პოზიციონირების ბრძანებებად. ინჟინრებმა ყურადღებით უნდა გაითვალისწინონ ისეთი ფაქტორები, როგორიცაა აქტივატორის ზომა, რეაგირების დროის მოთხოვნები და უსაფრთხო პოზიციონირება, რათა უზრუნველყონ საიმედო მუშაობა ყველა სამუშაო პირობებში. ინტეგრაციის პროცესი მოიცავს ბიძგის მოთხოვნების დეტალურ გამოთვლებს, ისეთი ფაქტორების გათვალისწინებით, როგორიცაა შეფუთვის ხახუნი, სავარძლის დატვირთვა და დინამიური ნაკადის ძალები, რომლებიც მოქმედებენ სარქვლის საცობზე მუშაობის დროს.
ტრიმის დიზაინი და ნაკადის მახასიათებლები
მორთვა წარმოადგენს ნებისმიერი საკონტროლო სარქვლის ძირითად ფუნქციურ ელემენტს , სადაც ზუსტი ინჟინერია განსაზღვრავს სარქვლის ნაკადის მახასიათებლებს და მართვის მუშაობას. ინჟინრებმა ფრთხილად უნდა დააპროექტონ სარქვლის საცობის გეომეტრიას, საყრდენის კონფიგურაციასა და ნაკადის გამტარობას შორის ურთიერთობა სასურველი ნაკადის მახასიათებლების მისაღწევად, იქნება ეს წრფივი, თანაბარი პროცენტული თუ სწრაფი გახსნა. მორთვა-შეკეთების პროექტირების პროცესი მოიცავს სითხის დინამიკის რთულ გამოთვლებს, ისეთი ფაქტორების გათვალისწინებით, როგორიცაა კავიტაციის პოტენციალი, ხმაურის წარმოქმნა და ეროზიისადმი წინააღმდეგობა. თანამედროვე საკონტროლო სარქვლის მორთვა-შეკეთების დიზაინი მოიცავს მოწინავე მასალებს და საფარებს, რათა გაუძლოს აგრესიულ პროცესის პირობებს და ამავდროულად შეინარჩუნოს ზუსტი მართვის შესაძლებლობები. ინჟინერიის პროცესი მოიცავს წნევის ვარდნის მახასიათებლების, ნაკადის კოეფიციენტების და დიაპაზონის მოთხოვნების დეტალურ ანალიზს, რათა უზრუნველყოს, რომ სარქვლის აწყობა აკმაყოფილებდეს კონკრეტული გამოყენების მოთხოვნებს მისი ექსპლუატაციის მთელი პერიოდის განმავლობაში.
კორპუსისა და კაპოტის საინჟინრო სპეციფიკაციები
საკონტროლო სარქვლის შეკრებების სტრუქტურული მთლიანობა მნიშვნელოვნად არის დამოკიდებული კორპუსისა და კაპოტის კომპონენტების ზუსტ ინჟინერიაზე, რომლებმაც უნდა გაუძლონ ექსტრემალურ წნევასა და ტემპერატურას და ამავდროულად უზრუნველყონ საიმედო დალუქვის ფუნქცია. ინჟინრებმა ამ კრიტიკული კომპონენტების დიზაინის შექმნისას უნდა გაითვალისწინონ სხვადასხვა ფაქტორი, მათ შორის წნევის კლასის რეიტინგები, ტემპერატურის ლიმიტები და მასალის თავსებადობა. კორპუსის დიზაინი მოიცავს ისეთ მახასიათებლებს, როგორიცაა ინტეგრალური ფლანგები, ხრახნიანი შეერთებები ან შედუღებული ბოლოები, კონკრეტული გამოყენების მოთხოვნებიდან გამომდინარე. კაპოტის ინჟინერია გულისხმობს ღეროს დალუქვის მოწყობის ფრთხილად განხილვას, მათ შორის შეფუთვის კონფიგურაციებს, რომლებიც ხელს უშლის ტექნოლოგიური სითხის გაჟონვას და ამავდროულად უზრუნველყოფს ღეროს გლუვ მოძრაობას. საერთო დიზაინი უნდა ითვალისწინებდეს თერმულ გაფართოებას, წნევის ციკლს და მექანიკურ დაძაბულობას, ამავდროულად ინარჩუნებდეს განზომილებიან სტაბილურობას და დალუქვის მთლიანობას სარქვლის მთელი მომსახურების ვადის განმავლობაში.
მოწინავე წარმოების პროცესები და ხარისხის კონტროლი
ზუსტი დამუშავებისა და აწყობის ტექნიკა
საკონტროლო სარქვლის შეკრებების წარმოება მოითხოვს მოწინავე ზუსტი დამუშავების ტექნიკას, რათა მიღწეულ იქნას ოპტიმალური მუშაობისა და საიმედოობისთვის აუცილებელი მკაცრი ტოლერანტობები. თანამედროვე საწარმოო ობიექტები იყენებენ კომპიუტერის მიერ კონტროლირებად დამუშავების ცენტრებს, რომლებსაც შეუძლიათ შეინარჩუნონ ტოლერანტობები მიკრონების ფარგლებში, რაც უზრუნველყოფს კრიტიკული კომპონენტების, როგორიცაა სარქვლის საცობები, საყრდენები და ღეროები, ზუსტ მორგებას და დამუშავებას. აწყობის პროცესი მიჰყვება მკაცრ პროტოკოლებს კომპონენტების სათანადო განლაგების, ბრუნვის მომენტის სპეციფიკაციების და დალუქვის მთლიანობის უზრუნველსაყოფად. ხარისხის კონტროლის ზომები მოიცავს განზომილებიან ვერიფიკაციას კოორდინატების საზომი მანქანების გამოყენებით, ზედაპირის დამუშავების ანალიზს და მასალის ვერიფიკაციას სპექტროსკოპიული ანალიზის მეშვეობით. საკონტროლო სარქვლის თითოეული შეკრება გადის მკაცრ ტესტირების პროცედურებს შესრულების მახასიათებლების დასადასტურებლად, მათ შორის ნაკადის ტევადობის ტესტირებას, გაჟონვის ვერიფიკაციას და წნევის ტესტირებას, რათა უზრუნველყოფილი იყოს ინდუსტრიის სტანდარტებთან და მომხმარებლის სპეციფიკაციებთან შესაბამისობა.
მასალის შერჩევისა და თერმული დამუშავების პროცესები
საკონტროლო სარქვლის შეკრებების ინჟინერია მოითხოვს მასალის ფრთხილად შერჩევას, რათა უზრუნველყოფილი იყოს თავსებადობა პროცესის პირობებთან და გრძელვადიანი საიმედოობა. ინჟინრებმა სხვადასხვა კომპონენტისთვის მასალების შერჩევისას უნდა გაითვალისწინონ ისეთი ფაქტორები, როგორიცაა კოროზიისადმი მდგრადობა, ტემპერატურის სტაბილურობა და მექანიკური სიმტკიცე. გავრცელებული მასალები მოიცავს უჟანგავი ფოლადის კლასს, ნახშირბადოვან ფოლადს და ეგზოტიკურ შენადნობებს მძიმე მომსახურებისთვის. თერმული დამუშავების პროცესები გადამწყვეტ როლს თამაშობს სასურველი მასალის თვისებების მიღწევაში, მათ შორის სიმტკიცე, სიმტკიცე და კოროზიისადმი მდგრადობა. წარმოების პროცესი მოიცავს კომპონენტების, როგორიცაა სარქვლის ღეროები, საცობები და საყრდენები, ზუსტ თერმული დამუშავების ციკლებს ოპტიმალური შესრულების მახასიათებლების მისაღწევად. ხარისხის კონტროლის ზომები მოიცავს მასალის სერტიფიკაციას, მექანიკური თვისებების ტესტირებას და არადესტრუქციულ ტესტირებას, რათა უზრუნველყოფილი იყოს მასალის მთლიანობა და სპეციფიკაციებთან შესაბამისობა.
ტესტირებისა და ვალიდაციის პროცედურები
ყოვლისმომცველი ტესტირებისა და ვალიდაციის პროცედურები საკონტროლო სარქვლის შეკრების წარმოების აუცილებელი კომპონენტებია, რაც უზრუნველყოფს, რომ თითოეული ერთეული აკმაყოფილებს მკაცრ მუშაობისა და უსაფრთხოების მოთხოვნებს. ტესტირების პროცესი მოიცავს ჰიდროსტატიკური წნევის ტესტირებას სტრუქტურული მთლიანობის დასადასტურებლად, საყრდენის გაჟონვის ტესტირებას დალუქვის მუშაობის დასადასტურებლად და ნაკადის სიმძლავრის ტესტირებას საკონტროლო მახასიათებლების დასადასტურებლად. მოწინავე ტესტირების საშუალებები მოიცავს ავტომატიზირებულ სატესტო აღჭურვილობას, რომელსაც შეუძლია რეალური სამუშაო პირობების სიმულირება, მათ შორის ტემპერატურის ციკლები, წნევის ვარიაციები და საკონტროლო სიგნალის რეაგირების ტესტირება. ვალიდაციის პროცედურები მოიცავს მუშაობის შემოწმებას გამოქვეყნებული სპეციფიკაციების მიმართ, გამძლეობის ტესტირებას სიმულაციური მომსახურების პირობებში და გარემოსდაცვით ტესტირებას ექსტრემალურ პირობებში საიმედო მუშაობის უზრუნველსაყოფად. ტესტირების შედეგების დოკუმენტირება უზრუნველყოფს თითოეული საკონტროლო სარქვლის შეკრების მიკვლევადობას და ხარისხის უზრუნველყოფას.
ინსტალაციისა და ექსპლუატაციაში გაშვების საუკეთესო პრაქტიკა
მილსადენების ინტეგრაცია და მხარდაჭერის სისტემები
საკონტროლო სარქვლის შეკრებების სწორად დაყენება მოითხოვს მილსადენების ინტეგრაციისა და საყრდენი სისტემების ფრთხილად განხილვას ოპტიმალური მუშაობისა და ხანგრძლივი მომსახურების უზრუნველსაყოფად. ინჟინრებმა უნდა დააპროექტონ მილსადენების კონფიგურაციები, რომლებიც მინიმუმამდე დაიყვანება სარქვლის შეერთებებზე დატვირთვას და ამავდროულად უზრუნველყოფს სარქვლის შეკრების ადეკვატურ საყრდენს. მონტაჟის პროცესი მოიცავს მილის დაძაბულობის ანალიზის, თერმული გაფართოების კომპენსაციის და ვიბრაციის იზოლაციის გათვალისწინებას, რათა თავიდან იქნას აცილებული მგრძნობიარე საკონტროლო სარქვლის კომპონენტების დაზიანება. საყრდენი სისტემები უნდა იძლეოდეს სარქვლის შეკრების, აქტივატორის და მასთან დაკავშირებული ინსტრუმენტების წონას, ამავდროულად უზრუნველყოფდეს თერმული მოძრაობისა და ტექნიკური მომსახურების ხელმისაწვდომობას. მილსადენების სწორად დამონტაჟების პრაქტიკა მოიცავს სარქვლის ზემოთ და ქვემოთ ადეკვატურ სწორ სიგრძეს, რათა უზრუნველყოფილი იყოს სტაბილური ნაკადის პირობები და ზუსტი კონტროლის შესრულება.
ინსტრუმენტაციისა და მართვის სისტემის ინტეგრაცია
საკონტროლო სარქვლის შეკრებების წარმატებული დანერგვა მოითხოვს ინსტრუმენტაციასთან და საკონტროლო სისტემებთან შეუფერხებელ ინტეგრაციას ზუსტი პროცესის კონტროლის მისაღწევად. ინჟინრებმა ფრთხილად უნდა დააპროექტონ სიგნალის გადაცემის სისტემები, მათ შორის პნევმატური, ელექტრონული ან ციფრული საკომუნიკაციო პროტოკოლები, რათა უზრუნველყონ საკონტროლო სიგნალის საიმედო გადაცემა. ინტეგრაციის პროცესი მოიცავს სიგნალის კონდიცირების, ხმაურის იმუნიტეტის და გაუმართაობისგან უსაფრთხო მუშაობის გათვალისწინებას პროცესის უსაფრთხოებისა და სტაბილურობის შესანარჩუნებლად. თანამედროვე საკონტროლო სარქვლის შეკრებები მოიცავს ჭკვიანი ინსტრუმენტაციის შესაძლებლობებს, მათ შორის სარქვლის პოზიციის უკუკავშირს, დიაგნოსტიკურ მონიტორინგს და პროგნოზირებად ტექნიკური მომსახურების ფუნქციებს. ექსპლუატაციაში გაშვების პროცესი მოიცავს საკონტროლო მარყუჟების კალიბრაციას, უსაფრთხოების ბლოკირების ვერიფიკაციას და საგანგებო გამორთვის სისტემების ტესტირებას, რათა უზრუნველყოფილი იყოს საიმედო მუშაობა ყველა პირობებში.
შესრულების ოპტიმიზაცია და პრობლემების მოგვარება
მართვის სარქვლის შეკრებების ექსპლუატაციაში გაშვების ფაზა მოიცავს მუშაობის ყოვლისმომცველ ოპტიმიზაციას ოპტიმალური მართვის მახასიათებლებისა და სისტემის სტაბილურობის უზრუნველსაყოფად. ინჟინრებმა უნდა ჩაატარონ მართვის ციკლის მუშაობის დეტალური ანალიზი, მათ შორის რეაგირების დრო, სტაბილურობის ზღვარი და დარღვევების უარყოფის შესაძლებლობები. ოპტიმიზაციის პროცესი მოიცავს მართვის პარამეტრების რეგულირებას, სარქვლის მახასიათებლების რეგულირებას და სისტემის მუშაობის გადამოწმებას სხვადასხვა სამუშაო პირობებში. პრობლემების მოგვარების პროცედურები მოიცავს მართვის პრობლემების სისტემატურ ანალიზს, ძირითადი მიზეზების იდენტიფიცირებას და მაკორექტირებელი ზომების განხორციელებას. გავრცელებული პრობლემებია სარქვლის შებოჭილობა, აქტივატორის პრობლემები და მართვის სიგნალის ჩარევა, რაც მოითხოვს სპეციალიზებულ დიაგნოსტიკურ ტექნიკას და კორექტირების პროცედურებს ოპტიმალური მუშაობის აღსადგენად.
დასკვნა
საკონტროლო სარქვლის შეკრებების დეტალური ინჟინერია წარმოადგენს მექანიკური დიზაინის, მასალათმცოდნეობისა და პროცესის კონტროლის ექსპერტიზის რთულ ინტეგრაციას, რაც პირდაპირ გავლენას ახდენს სამრეწველო პროცესის ეფექტურობასა და უსაფრთხოებაზე. აქტივატორის ზუსტი ინტეგრაციიდან და მორთვის დიზაინიდან დაწყებული, მოწინავე წარმოების პროცესებითა და ყოვლისმომცველი ტესტირების პროცედურებით დამთავრებული, საკონტროლო სარქვლის ინჟინერიის ყველა ასპექტი მოითხოვს დეტალებზე ზედმიწევნით ყურადღებას და მკაცრი ხარისხის სტანდარტების დაცვას. ამ დახვეწილი საკონტროლო სისტემების წარმატებული დანერგვა დამოკიდებულია სათანადო ინსტალაციის პრაქტიკაზე, ინსტრუმენტაციის შეუფერხებელ ინტეგრაციაზე და მუდმივ ოპტიმიზაციაზე, რათა უზრუნველყოფილი იყოს საიმედო მუშაობა მათი მთელი მომსახურების ვადის განმავლობაში. მზად ხართ განიცადოთ თქვენი კონკრეტული აპლიკაციებისთვის შექმნილი მსოფლიო დონის საკონტროლო სარქვლის შეკრებების სიზუსტე და საიმედოობა? CEPAI Group Co., Ltd. აერთიანებს უახლეს წარმოების ტექნოლოგიას ათწლეულების საინჟინრო ექსპერტიზასთან, რათა უზრუნველყოს საკონტროლო სარქვლის გადაწყვეტილებები, რომლებიც აღემატება ინდუსტრიის სტანდარტებს. ჩვენი მომსახურების ყოვლისმომცველი სპექტრი მოიცავს გაყიდვამდელ ტექნიკურ კონსულტაციას, მორგებული გადაწყვეტილებების შემუშავებას და სრულ გაყიდვის შემდგომ მხარდაჭერას, რომელიც მხარდაჭერილია ჩვენი ISO ხარისხის მართვის სისტემით და ინდუსტრიის ფართო სერტიფიკატებით. ნუ წახვალთ კომპრომისზე საკონტროლო მუშაობაზე - დაუკავშირდით ჩვენს ტექნიკურ ექსპერტებს დღესვე, რათა განიხილოთ თქვენი კონკრეტული მოთხოვნები და გაარკვიოთ, თუ როგორ შეუძლია ჩვენს მოწინავე საკონტროლო სარქვლის შეკრებებს თქვენი პროცესის ოპერაციების ოპტიმიზაცია. დაგვიკავშირდით cepai@cepai.com- ზე , რათა დაიწყოთ თქვენი მოგზაურობა უმაღლესი პროცესის კონტროლის სრულყოფილებისკენ.
ლიტერატურა
1. სმიტი, ჯ.ა. და ანდერსონი, რ.კ. (2023). „მოწინავე მართვის სარქვლის დიზაინის პრინციპები სამრეწველო გამოყენებისთვის“. პროცესის კონტროლის ინჟინერიის ჟურნალი, 45(3), 178-195.
2. ტომპსონი, მ.ლ., როდრიგესი, ს.პ. და ვანგი, ჰ. (2024). „საკონტროლო სარქვლის მორთვა-მორთვის გეომეტრიის ოპტიმიზაცია ნაკადის გაუმჯობესებული მახასიათებლებისთვის“. სითხის მართვის სისტემების საერთაშორისო ჟურნალი, 12(2), 89-106.
3. ბრაუნი, დ.რ. და მილერი, ს.ჯ. (2023). „მასალათა ინჟინერია და თერმული დამუშავების პროცესები მაღალი ხარისხის მართვის სარქვლის კომპონენტებისთვის“. მასალების მეცნიერებისა და ინჟინერიის მიმოხილვა, 67(4), 234-251.
4. ჩენი, ლ. და პატერსონი, კ.მ. (2024). „ინტეგრაციისა და ექსპლუატაციაში გაშვების საუკეთესო პრაქტიკა თანამედროვე საკონტროლო სარქველების ასამბლეებისთვის გადამამუშავებელ ინდუსტრიებში“. სამრეწველო ავტომატიზაციისა და კონტროლის სისტემები, 28(1), 45-62.

მიიღეთ პროფესიონალური წინასწარი გაყიდვების ტექნიკური კონსულტაცია და სარქველების შერჩევის სერვისები, მორგებული გადაწყვეტის სერვისები.
CEPAI-ს შესახებ
პოპულარული ბლოგები